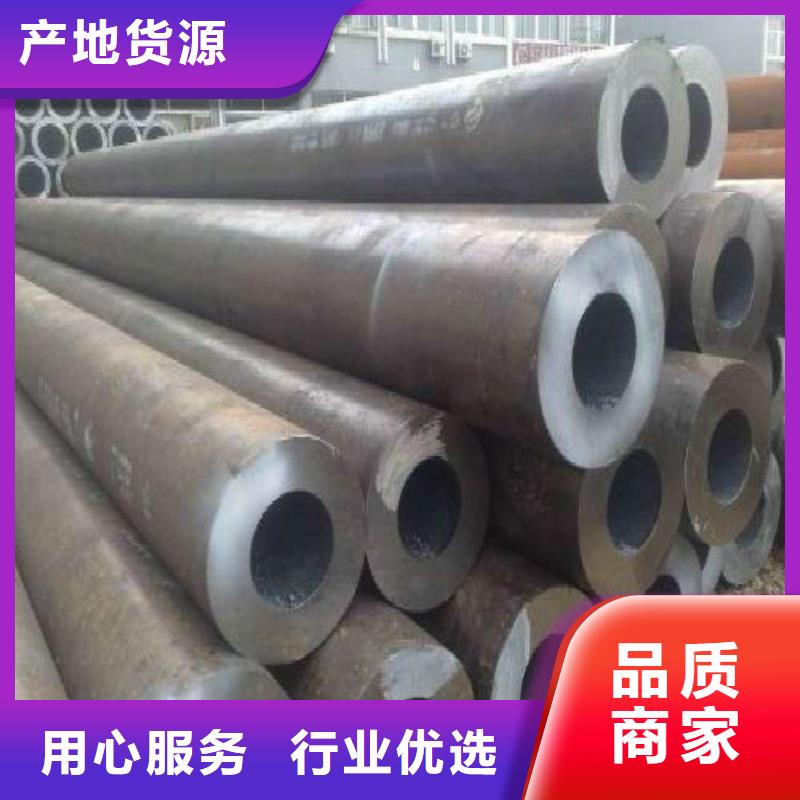
以下是:江苏省苏州市无缝钢管【钢塑复合管】供您所需的产品参数
| 产品参数 |
|---|
| 产品价格 | 电议 |
|---|
| 发货期限 | 电议 |
|---|
| 供货总量 | 电议 |
|---|
| 运费说明 | 电议 |
|---|
| 范围 | 无缝钢管【钢塑复合管】供应范围覆盖江苏省 南京市、苏州市、连云港市、无锡市、常州市、淮安市、徐州市、盐城市、镇江市、南通市、泰州市、宿迁市、扬州市 虎丘区、吴中区、相城区、姑苏区、吴江区、常熟市、张家港市、昆山市、太仓市等区域。 |
|---|
以下是:江苏省苏州市无缝钢管【钢塑复合管】供您所需的图文视频
【万弗莱】为您提供常熟合金管、吴中黑方管、淮安不锈钢管、盐城焊管、徐州焊管等多元产品与服务。无缝钢管【钢塑复合管】供您所需,万弗莱钢(苏州市分公司)为您提供无缝钢管【钢塑复合管】供您所需产品案例,联系人:付涛,电话:【18552715028】。 江苏省,苏州市 苏州是首批24座历史文化名城之一,的江南水乡,有“人间天堂”的美誉。苏州城始建于公元前514年,距今已有2500多年历史。公元589年,隋文帝取姑苏山之名将“吴郡”改为“苏州”。苏州姑苏区为全国历史文化名城保护区。从春秋伍子胥建阖闾大城至今,苏州城基本保持着“水陆并行、河街相邻”的双棋盘格局,以“小桥流水、粉墙黛瓦、史迹名园”为独特风貌。以拙政园、山塘街为代表的苏州古典园林和中国大运河苏州段被列为世界文化遗产,以周庄古镇为代表的江南水乡古镇被列入中国世界文化遗产预备名单,太湖绝大部分景点分布在苏州境内。作为“江南文化”的核心载体,苏州孕育的昆曲、评弹、园林和苏绣,已成为世界辨识中国的鲜明符号。
想要了解我们的无缝钢管【钢塑复合管】供您所需产品吗?别错过这个产品视频。它将通过生动的画面和详细的解说,让您对产品有更深入的了解。
以下是:江苏苏州无缝钢管【钢塑复合管】供您所需的图文介绍

精轧螺纹钢的详细介绍
现货供应 产地货源

焊条型号 烘烤温度 保温时间
E8018-B2 300 ℃ 2h
E309Mo-16 150 ℃ 1.5h
2.3 焊接工艺参数
按方案Ⅰ焊前需进行预热,根据Tto-Bessyo等人提出的计算预热温度公式:
To=350√[C]-0.25(℃) 式中,To——预热温度,℃。
[C]=[C]x [C]p [C]p=0.005S[C]x
[C]x=C (Mn Cr)/9 Ni/18 7Mo/90 式中,
[C]x——成分碳当量;
[C]p——尺寸碳当量; S——试件厚度(本文中S=25mm);
[C]x=C (Mn Cr)/9 7/90Mo=0.361
[C]p=0.045 则To=138℃
因此预热温度选为150℃。采用氧-乙炔焰对试件进行加温,先用测温笔粗略判断试件表面的的温度(以笔迹颜色变化快慢进行估计), 用半导体点温计测定,测量点至少应选择三点,以保证试件整体均达到所要求的预热温度。
焊接时, 层采用手工钨极氩弧焊打底,为避免仰焊处焊缝背面产生凹陷,送丝时采用内填丝法,即焊丝通过对口间隙从管内送入。其余各层采用焊条电弧焊,共焊6层,每个焊层一条焊道。方案Ⅰ和方案Ⅱ的焊接工艺参数见表3、4。按方案Ⅰ焊
表3 方案Ⅰ的焊接工艺参数
焊道名称 焊接方法 焊接材料 焊材规格/mm 焊接电流/A 电弧电压/V 预热及层间温度 热处理规范
打底层 钨板氩弧焊 ER80S-B2L φ2.4 110 12
填充层 焊条电弧焊 E8018-B2 φ3.2 5 85~90 23~25150℃ 715。×75min
盖面层 焊条电弧焊 E8018-B2 φ3.2 5 85~90 23~25
表4 方案Ⅱ的焊接工艺参数
焊道名称 焊接方法 焊接材料 焊材规格/mm 焊接电流/A 电弧电压/V 预热及层间温度 热处理规范
打底层 钨板氩弧焊 ER80S-B2L φ2.4 110 12
填充层 焊条电弧焊 E309Mo-16 φ3.2 90~95 22~24 / /
盖面层 焊条电弧焊 E309Mo-16 φ3.2 90~95 22~24
接时,层间温度应不低于150℃,为防止中断焊接而引起试件的降温,施焊时应由二名焊工交替操作,焊后应立即采取保温缓冷措施。
2.4 焊后热处理
采用方案Ⅰ焊接的试件,焊后应进行局部高温回火处理。热处理的工艺为:升温速度为200℃/h,升到715℃保温1小时15分钟,降温速度100℃/h,降到300℃后空冷。具体采用JL-4型履带式电加热器(1146×310)包绕焊缝,用硅酸铝棉层保温,保温层厚度50mm,温度控制采用DJK-A型电加热器自动控温仪。
3 焊接工艺评定试验
试件焊后按JB4730-94《压力容器无损检测》标准进行的超声波探伤检验,焊缝Ⅰ级合格。按JB4708《钢制压力容器焊接工艺评定》标准进行焊接工艺评定试验。评定结果见表5。
表5 焊接工艺评定试验结果
试验方案 拉伸试验 弯曲试验 冲击韧性试验aky(J/cm2)
抗拉强度δb/Mpa 断裂部位 弯曲角度 面弯 背弯 焊缝 熔合线 热影响区(HAZ)
方案Ⅰ 550/530 母材 50。 合格 合格 84.8 162 135.6
方案Ⅱ 525/520 母材 50。 合格 合格 79.4 109.2 96.7
从拉伸试验结果可知,两种方案的拉伸试样全部断在母材,说明焊缝的抗拉强度高于母材;弯曲试验全部合格,说明焊缝的塑性较好。根据表5中的冲击韧性试验结果可知,方案Ⅰ的冲击韧性明显高于方案Ⅱ,证明方案Ⅰ的焊后热处理规范比较理想,高温回火不仅达到了改善接头组织和性能目的,而且使韧性与强度配合适当。从室温机械性能结果可知,所的两种焊接工艺方案均可用于现场施工。方案Ⅰ采用了与母材成分接近的焊条,焊缝性能同母材匹配,焊缝应具有较高的热强性,焊缝在高温下长期使用不易破坏。难点是焊后热处理规范较为严格,回火温度和保温时间及加热和冷却速度控制不当反而会引起焊缝性能下降。方案Ⅱ采用了奥氏体不锈钢焊条施焊,虽然可以省去焊后热处理,但由于焊缝与母材膨胀系数不同,长期高温工作时可发生碳的扩散迁移现象,容易导致焊缝在熔合区发生破坏。因此,从使用可靠性考虑,现场采用方案Ⅰ施焊更为稳妥。
4 结论
15CrMo钢厚壁高压管的焊接采用两种焊接方案均为可行。为了保证焊缝性能同母材匹配且具有较高的热强性,采用方案Ⅰ效果更佳,关键是要严格控制焊后热处理工艺。
方案Ⅱ虽可省去焊后热处理,但焊缝在高温下发生碳的迁移扩散而导致焊缝破坏的可能性不容忽视,因此,只有在焊后无法进行热处理时才慎重采用。
15CrMoG无缝钢管尺寸及允许偏差12Cr1MoVg合金管的一种材质。主要用途是用于制作锅炉中的钢结构件,使用温度达580℃,要求钢板有较高的耐高温持久强度,钢板以正火加回火状态交货。 12Cr1MoVg合金管是在优质碳素结构钢的基础上,适当加入一种或数种合金元素,用来提高钢的力学性能、韧性和淬透性。 用此类钢制造的产品,通常需经热处理(正火或调质);其制成的零、部件在使用前,通常需经过调质或表面化学处理(渗碳、氮化等)、表面淬火或高频淬火等处理。因此,根据化学成分(主要是含碳量)、热处理工艺和用途的不同,此类钢大 致又可分为渗碳、调质和氮化钢三种。
12Cr1MoVG合金管规格:8-1240×1-200mm

产地采购
操作简单
持久耐用
实拍展现
订制批发
精选好货
今年在江苏省苏州市本地购买无缝钢管【钢塑复合管】供您所需有了新选择,万弗莱钢(苏州市分公司)始终坚守以用户为中心的服务理念,将品质作为发展的基石。厂家直销,确保为您提供价格实惠且品质卓越的无缝钢管【钢塑复合管】供您所需产品。如需购买或咨询,请随时联系我们,联系人:付涛-【18552715028】,地址:江苏省苏州市吴江区亨通大道88号亨通光电科技产业园9幢。